技术与资讯
翻新胎流程、现场对照路试方法、行业资讯与轮胎百科。
六步翻新工艺
- 01
胎体初检
检查胎体外观、内部状态和损伤情况,判断是否符合翻新条件。
- 02
胎面打磨
去除磨损胎面,按规格修整胎冠轮廓,为后续贴合作业形成均匀表面。
- 03
损伤修补
对允许修补的损伤部位进行处理,清除损坏材料并完成规范修补。
- 04
涂胶贴合
铺设缓冲胶层,将预硫化胎面按中心线与胎体边部准确贴合并压实。
- 05
包封硫化
完成包封与抽真空,在规定温度、压力和时间条件下进行硫化。
- 06
成品终检
检查胎面贴合、修补部位、外观和成品状态,合格后进入交付环节。
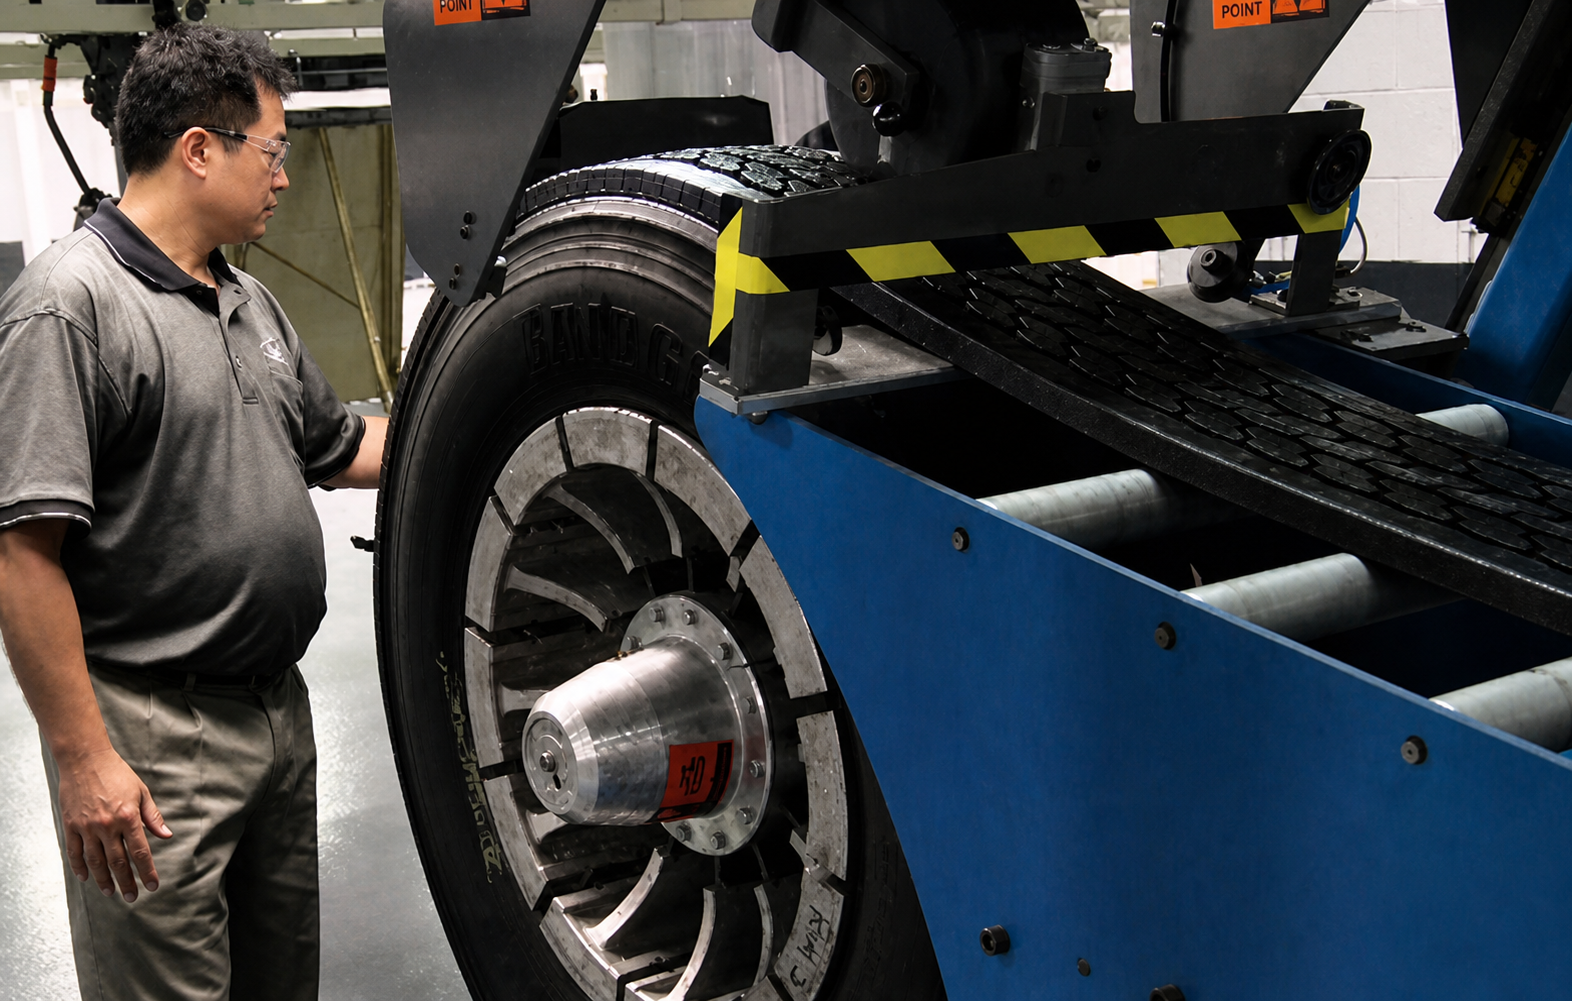
BANDAG(奔达可)低温预硫化冷翻工艺
以合格胎体为基础,按照轮胎规格和使用要求完成打磨、修补、贴合、硫化与终检。
- 胎体状态决定是否进入翻新流程
- 胎面规格与花纹按使用工况选择
- 各工序按要求记录与检查
路试方法
翻新轮胎现场对照路试方法
以 12.00R20 为例,首批选择 4 条翻新胎,在 4 个车轴上分别与新胎进行对照。每个车轴安装 1 条翻新胎和 1 条新胎,保持同轴、同轮位。
测试配置
同轴、同轮位对照
同一车轴上以翻新胎和新胎组成一组,四组同步进行,减少车辆、载荷与路况差异对结果的影响。
- 示例规格
- 12.00R20
- 翻新胎数量
- 首批 4 条
- 安装车轴
- 分装 4 轴
翻新胎 1 条
同轴 · 同轮位
对照新胎 1 条
-
01
编号并安装
将 4 条翻新胎依次编号 F1—F4,分别安装到 4 个车轴;每个测试车轴用 1 条翻新胎与 1 条新胎进行对照。
-
02
首次测量花纹深度
清洁胎面测量槽,在胎面左、中、右的固定位置测量花纹深度,并对测量点作好标记。
-
03
记录初始数据
记录轮胎编号、对应车轴与轮位、初始花纹深度和测量日期,确保每条轮胎能够准确追溯。
-
04
正常使用 1—2 个月
车辆按原作业任务正常使用。测试期间保持车辆、车轴和轮位不变,不调换翻新胎与对照新胎的位置。
-
05
同点复测花纹深度
使用同一测量工具,优先由同一人员在首次标记的左、中、右位置复测,分别记录翻新胎与对照新胎数据。
-
06
计算磨耗并确认结果
分别计算 4 条翻新胎与 4 条新胎的花纹磨耗。翻新胎磨耗不大于对应新胎时,该对照组判定为通过;差异明显时,应先核查安装位置和测量条件是否一致。
磨耗量计算
初始花纹深度 − 复测花纹深度
同一组内分别计算翻新胎与对照新胎,再比较两者磨耗量。
关键要求
- 测试周期内车辆、车轴和轮位保持不变
- 前后两次测量使用相同位置和相同工具
- 同组翻新胎与新胎在同一作业条件下使用
记录表
四组对照路试记录
表内数据顺序均为“翻新胎 / 对照新胎”。
初测日期:____年__月__日复测日期:____年__月__日
| 对照组 | 车轴 / 轮位 | 轮胎编号 | 初始深度(mm) | 复测深度(mm) | 磨耗(mm) | 结果 |
|---|---|---|---|---|---|---|
| 01 | ________ | F1 / N1 | ____ / ____ | ____ / ____ | ____ / ____ | ________ |
| 02 | ________ | F2 / N2 | ____ / ____ | ____ / ____ | ____ / ____ | ________ |
| 03 | ________ | F3 / N3 | ____ / ____ | ____ / ____ | ____ / ____ | ________ |
| 04 | ________ | F4 / N4 | ____ / ____ | ____ / ____ | ____ / ____ | ________ |